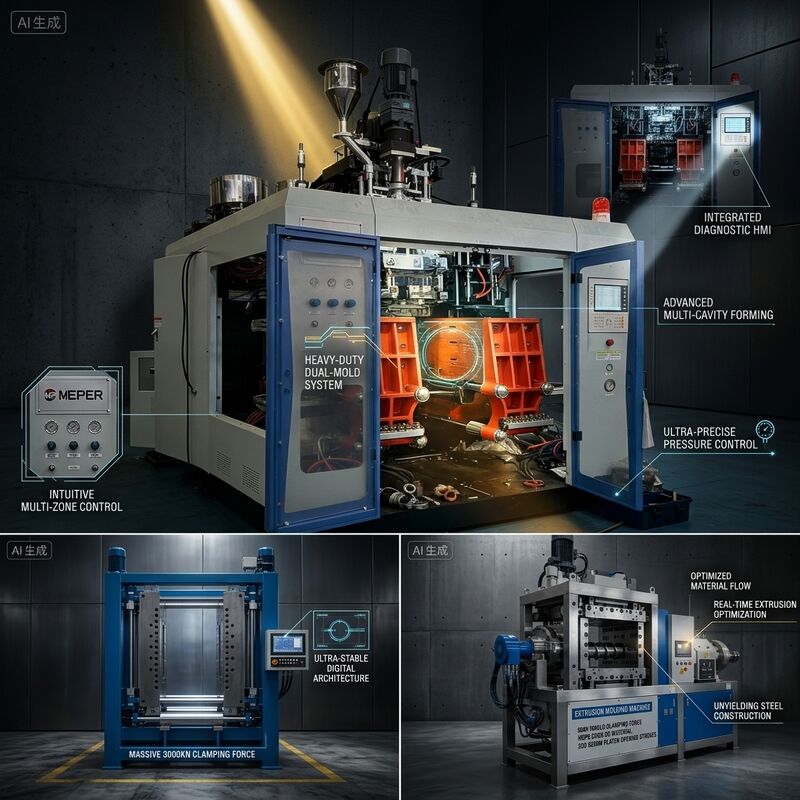
Defeitos de superfície em uma garrafa moldada por sopro são quase sempre uma questão de temperatura. Linhas de fluxo, pele de tubarão na parison, manchas opacas e linhas de solda visíveis no aperto de fechamento rastreiam de volta a uma fusão desigual ou a uma cabeça operando na temperatura errada. Esta máquina de HDPE de 10 litros é especificada em torno do controle térmico em vez de um único número de saída principal: quatro zonas de barril em 15,85 kW e três zonas de cabeça independentes em 10 kW, mais um ventilador de resfriamento de parafuso de 0,28 kW mantendo a garganta de alimentação estável.
Por que a divisão importa: a seção de alimentação, a seção de compressão e a seção de medição de um parafuso de 80 mm e 24:1 cada uma faz um trabalho diferente, e forçá-las a compartilhar um único ponto de ajuste significa comprometer uma para satisfazer outra. Com quatro zonas, a seção de alimentação opera fria o suficiente para evitar pontes, a seção de compressão fornece aquecimento por cisalhamento controlado e a seção de medição é ajustada para fornecer a temperatura de fusão exata que a parison precisa.
Recursos de Controle Térmico
- Quatro zonas de aquecimento do barril, 15,85 kW no total: cada seção do parafuso é ajustada independentemente para que o calor de cisalhamento e o calor de condução possam ser balanceados em vez de um mascarar o outro.
- Três zonas de aquecimento da cabeça, 10 kW: a cabeça da matriz é desacoplada do barril, para que o acabamento da superfície da parison possa ser ajustado sem perturbar o histórico da fusão.
- Ventilador de resfriamento do parafuso, 0,28 kW: mantém a temperatura da garganta de alimentação constante, o que estabiliza a taxa de transporte de sólidos e, portanto, o peso da parison.
- Saída estável de 90 kg/h de HDPE: a viscosidade de fusão consistente é o que permite um comprimento de parison constante em vez de compensação do operador a cada ciclo.
- Acabamento de superfície aprimorado: a temperatura de medição correta elimina as faixas opacas e as marcas de fluxo que aparecem quando a fusão está muito fria na borda da matriz.
- Resistência da linha de solda: a uniformidade da temperatura da parison no aperto de fechamento determina diretamente a resistência da costura em recipientes de 10 litros.
Especificações Técnicas
| Parâmetro | Especificação |
|---|
| Zonas de aquecimento do parafuso | 4 zonas |
| Potência de aquecimento do parafuso | 15,85 kW |
| Potência do ventilador de resfriamento do parafuso | 0,28 kW |
| Zonas de aquecimento da cabeça | 3 zonas |
| Potência de aquecimento da cabeça | 10 kW |
| Capacidade de plastificação (HDPE) | 90 kg/h |
| Diâmetro do parafuso | 80 mm |
| Relação L/D do parafuso | 24:1 |
| Volume máximo do produto | 10 L |
| Potência total da máquina | 80 kW |
Diagnóstico de Problemas de Superfície Através de Dados de Zona
Quando uma garrafa apresenta linhas de fluxo verticais ao longo do corpo, a causa usual é uma zona de medição muito fria: a fusão entra na cabeça com memória elástica e a superfície da parison se estica de forma desigual à medida que cai. Um aumento de dois a cinco graus na zona final do barril, com a temperatura da cabeça mantida constante, frequentemente resolve o problema sem tocar em mais nada.
Manchas opacas ou foscas apontam na direção oposta, para uma cabeça que está operando fria em relação à fusão, causando formação prematura de pele na borda da matriz. Como o aquecimento da cabeça tem suas próprias três zonas, isso pode ser corrigido independentemente em vez de superaquecer todo o barril e degradar a resina no processo. Essa separação é a diferença prática entre uma máquina com controle de zona e uma com um único loop de temperatura.
Perguntas Frequentes
Quantas zonas de aquecimento uma máquina de HDPE de 10 litros realmente precisa?
Quatro zonas de barril mais três zonas de cabeça é a configuração que recomendamos para produção mista de 1 a 10 litros. Menos zonas forçam compromissos entre as seções de alimentação, compressão e medição, o que se manifesta como peso de parison inconsistente e defeitos de superfície em peças exigentes.
Por que a cabeça precisa de controle de temperatura separado?
A cabeça tem um volume de fusão muito menor e uma área de superfície maior do que o barril, então seu perfil de perda de calor é completamente diferente. Zonas separadas mantêm a borda da matriz na temperatura que proporciona uma superfície limpa, mesmo quando o barril está operando mais quente para dispersão.
Que estabilidade de saída posso esperar durante um turno?
Com a garganta de alimentação resfriada e as zonas em estado estacionário, a deriva do peso da parison ao longo de um turno é pequena o suficiente para que os operadores não ajustem o programador a cada hora. Essa estabilidade é o que torna o controle automático de peso viável se você o adicionar posteriormente.


 Por favor verifique seu email!