A capacidade na moldagem por sopro raramente se resume à maior máquina; trata-se de quantas peças acabadas saem de cada ciclo. O MP80D é oferecido com uma configuração de cabeçote de 1, 2, 3 ou 4 em um único extrusor de 80 mm, de modo que a mesma área de ocupação da máquina pode passar de volumes de protótipo para produção de quatro cavidades sem uma segunda ordem de compra.
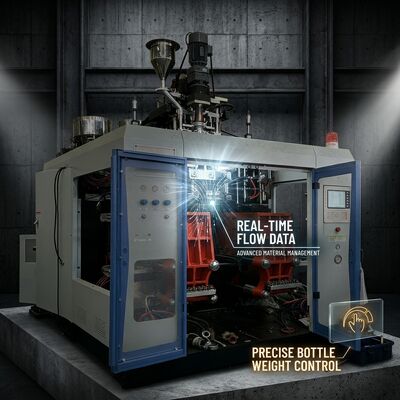
Operar quatro cabeçotes com uma taxa de plastificação de 90 kg/h só funciona se o sistema de cabeçote for termicamente estável. Cada cabeçote possui três zonas de aquecimento e 10 kW de potência dedicada, mantendo todos os quatro parisons na mesma temperatura e comprimento, de modo que a variação de peso cavidade a cavidade permaneça dentro da tolerância que seus clientes auditam. A unidade de fechamento de 150 kN, então, mantém quatro cavidades fechadas contra a pressão de sopro sem a deflexão da placa que aparece como rebarba irregular nas cavidades externas.
Vantagens de Produção
- Um a quatro cabeçotes em um único extrusor: converta a mesma máquina de trabalho de desenvolvimento de cavidade única para produção de quatro unidades, alterando o conjunto de cabeçotes e o conjunto de moldes.
- Até quatro recipientes de 10 litros por ciclo: a operação multicavidade multiplica a produção por hora sem aumentar proporcionalmente a mão de obra ou o espaço físico.
- Aquecimento sincronizado dos cabeçotes: três zonas a 10 kW mantêm cada parison dentro de uma faixa de temperatura estreita, que é o maior fator de consistência de peso da cavidade.
- Tamanho máximo do molde de 520 x 460 mm: acomoda moldes multicavidade para garrafas pequenas, bem como moldes de cavidade única grandes para tambores e galões.
- Curso da placa de 540 mm e abertura da placa de 220-620 mm: luz suficiente para moldes de recipientes profundos e para retirada por robô ou transportador.
- Fechamento de 150 kN com placas reforçadas: mantém a pressão de fechamento em toda a face do molde, de modo que a rebarba seja controlada em todas as cavidades simultaneamente.
Especificações Técnicas
| Parâmetro | Especificação |
|---|
| Configurações de cabeçote disponíveis | 1, 2, 3 ou 4 cabeçotes |
| Máx. recipientes por ciclo | 4 |
| Volume máximo do produto por cavidade | 10 L |
| Capacidade de plastificação (HDPE) | 90 kg/h |
| Força de fechamento do molde | 150 kN |
| Tamanho máximo do molde (L x A) | 520 x 460 mm |
| Curso da placa | 540 mm |
| Curso de abertura da placa | 220-620 mm |
| Diâmetro do parafuso | 80 mm |
| Potência total da máquina | 80 kW |
Configurações Típicas Multicavidade
- 4 cabeçotes, garrafas de 1 L: linhas de limpeza doméstica e shampoo onde as mudanças de cor são infrequentes e o volume é a prioridade.
- 2 cabeçotes, recipientes de 5 L: embaladores de óleo comestível e lubrificante, equilibrando a produção com a tolerância da espessura da parede.
- 1 cabeçote, galões de 10 L: moldes de trefilação profunda para recipientes de fluidos agroquímicos e automotivos, onde o tempo de ciclo é dominado pelo resfriamento.
- 4 cabeçotes, pequenas garrafas cosméticas: ciclos curtos com rápidas mudanças de cor em um único extrusor.
Equilibrando Cabeçotes, Tempo de Ciclo e Resfriamento
Adicionar cabeçotes aumenta as peças por ciclo, mas também aumenta a massa de plástico quente que deve ser resfriada antes da ejeção. Em trabalhos de quatro cavidades com recipientes maiores, o projeto de resfriamento do molde, em vez da velocidade da máquina, tende a definir o ciclo. O fluxo de água de cerca de 40 L/min na temperatura de entrada recomendada é especificado precisamente para que o chiller e o manifold possam ser dimensionados corretamente na fase de cotação.
Para cada projeto, modelamos a contagem de cavidades pretendida contra o teto de plastificação de 90 kg/h. Se um molde de quatro cavidades esgotasse o extrusor, a recomendação honesta são dois cabeçotes e um ciclo mais curto em vez de quatro cabeçotes e espera perpétua.
Perguntas Frequentes
Posso adicionar cabeçotes mais tarde em vez de pedir quatro desde o início?
Sim. O extrusor, a unidade de fechamento e o painel de controle são idênticos em todas as contagens de cabeçotes, de modo que a máquina pode ser atualizada com um conjunto de cabeçote adicional e um molde correspondente. É por isso que muitos clientes começam com dois cabeçotes e aumentam quando o volume do pedido justifica.
Quanto varia o peso da cavidade entre quatro cabeçotes?
A variação de peso cavidade a cavidade é governada pelo comprimento do parison e pela uniformidade da temperatura. Com o aquecimento de três zonas do cabeçote em estado estacionário e moldes cortados de um único bloco de ferramenta, a variação é tipicamente de 1-2% do peso nominal, o que está dentro da maioria das especificações de embalagem.
Quatro cabeçotes reduzirão o tamanho máximo do recipiente?
Não, o limite de 10 L se aplica por cavidade. O que muda é a combinação prática: quatro cavidades grandes podem exceder a taxa de plastificação, portanto, recipientes grandes são geralmente produzidos um ou dois por vez, enquanto garrafas pequenas são produzidas quatro por vez.


 Por favor verifique seu email!